

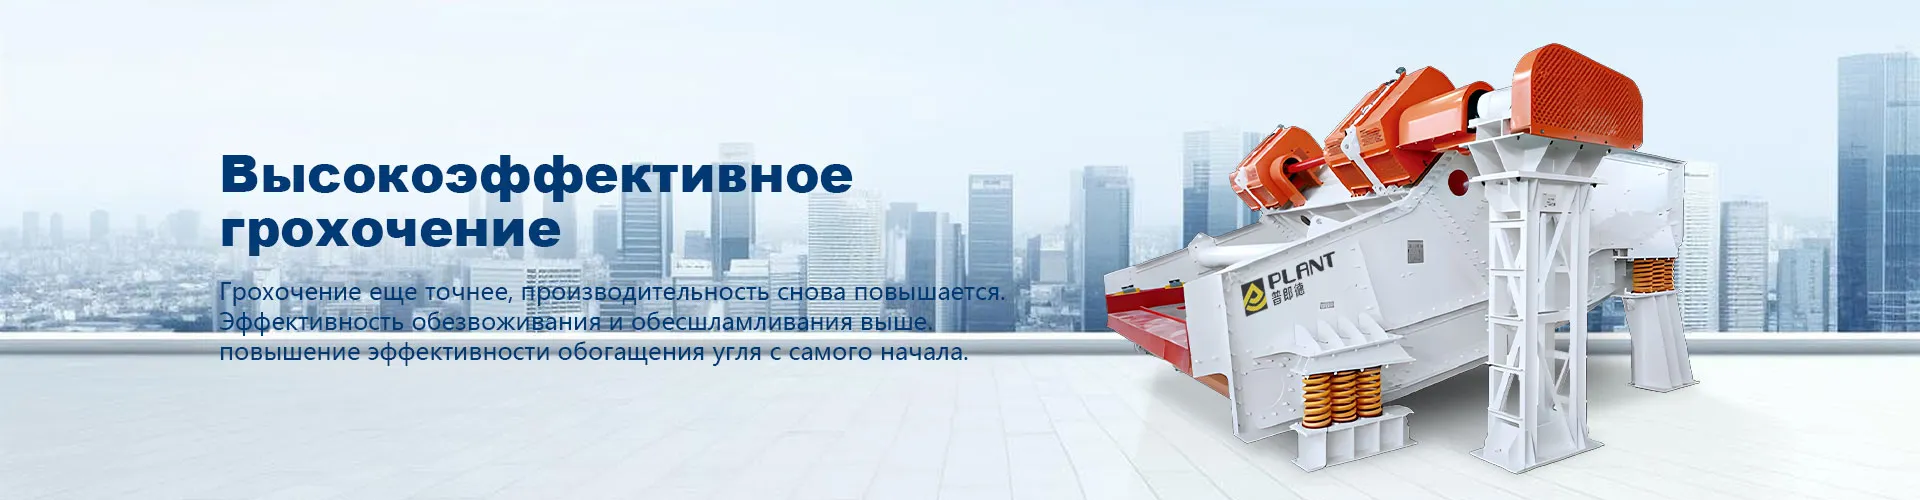
Линейные виброгрохоты: купить в 2026 у завод
2026-09-02
- Почему старые модели линейных виброгрохотов больше не работают в реалиях 2026 года
- Рынок 2026: кто реально производит, а кто просто клеит шильдики
- Технические нюансы: на что смотреть в паспорте устройства
- Логистика и монтаж: подводные камни при покупке у завода
- Экология и шум: новые требования Росприроднадзора
- Итоговый чек-лист: как не ошибиться при заказе в 2026 году
Если вы прямо сейчас ищете, где купить линейные виброгрохоты в 2026 году у завода, чтобы не переплатить посредникам и не получить китайский ширпотреб под видом российского оборудования, то остановитесь. Рынок перевернулся. То, что работало в 2024-м, сегодня может стать причиной простоя вашей дробильной линии на месяцы. Я видел сметы, где цена кажется привлекательной, но за ней скрывается отсутствие сервиса, невозможность найти запчасти и двигатели, которые «умирают» при первых морозах в Якутии или на Урале.
Давайте честно. Индустрия добычи нерудных материалов в России проходит через тектонический сдвиг. Санкции? Да. Уход западных вендоров? Безусловно. Но главная проблема 2026 года — это не дефицит железа, а дефицит инженерной мысли и честности производителей. Многие заводы, еще вчера собиравшие узлы из импортных комплектующих, сегодня пытаются выдать за инновации старые советские чертежи с новой табличкой. И если вы планируете закупать оборудование для карьера, ошибка в выборе грохота обойдется вам дороже, чем разница в цене между премиум-сегментом и бюджетным «ноунеймом».
Почему старые модели линейных виброгрохотов больше не работают в реалиях 2026 года
Вы можете спросить: «А что изменилось? Грохот есть грохот. Коробок, пружины, вибраторы». И вот тут кроется первая ловушка. В 2026 году требования к фракционированию сырья выросли катастрофически. Строительный рынок требует идеальной кубовидности щебня, а старые линейные машины просто не могут обеспечить необходимую динамику сита без постоянного перекоса потока материала.
Проблема не в самой концепции линейного движения. Она эффективна для средних фракций. Проблема в том, как реализуется эта механика сегодня. Большинство заводов, предлагая линейные виброгрохоты, используют устаревшую схему крепления вибродвигателей. Прямое крепление к балке короба? Забудьте. При высоких нагрузках, характерных для современной добычи (мы ведь грузим технику по максимуму, чтобы окупить ее стоимость), такие балки получают усталостные трещины уже через 6–8 месяцев работы.
Я лично осматривал партию оборудования, отгруженную одним из крупных заводов в Свердловской области зимой 2025 года. Внешне — конфетка. Порошковая покраска, красивые шильдики. Но стоило заглянуть внутрь конструкции, как становилось ясно: экономия на металле корпуса достигла критической точки. Толщина боковин уменьшена на 15% по сравнению с ГОСТами десятилетней давности. Почему? Чтобы снизить вес и сэкономить на логистике. Но в результате резонансные частоты сместились. Машина начинает «гулять» при запуске, разрушая фундамент быстрее, чем успевает намолоть первую тысячу тонн.
И это не теория. Это реальность, с которой сталкиваются главные инженеры карьеров от Ленинградской области до Приморья. Если вы покупаете оборудование сегодня, вы должны смотреть не на паспортную производительность (ее всегда можно красиво округлить в большую сторону), а на коэффициент динамической жесткости рамы. И здесь большинство российских производителей молчат. Им нечего сказать, потому что расчетов просто не проводилось.
Скрытый дефект: миф о «вечных» подшипниках в вибродвигателях
Вот тот самый «анти-консенсус», о котором я обещал. Все продают виброгрохоты, расхваливая мощные итальянские или немецкие вибродвигатели (если они еще остались в наличии) или их качественные китайские аналоги. Никто не говорит о том, что в условиях российской зимы и пыльных карьеров даже лучший двигатель превращается в расходник за один сезон, если система смазки и термозащита не адаптированы локально.
В 2026 году мы столкнулись с парадоксом. Заводы массово переходят на асинхронные вибродвигатели с принудительным охлаждением. Звучит круто? Да. Но попробуйте запустить такую систему при -35°C в Сибири. Масло в редукторах (если они есть) или смазка в подшипниках густеет иначе, чем рассчитывали конструкторы в теплых цехах. Результат? Заклинивание вала на старте. Сгорание обмотки. Простой.
Более того, многие заводы, собирая линейные виброгрохоты, экономят на системе автоматической смазки подшипниковых узлов вибраторов. Они ставят ручные масленки. «Инженер подойдет, смажет», — говорят они. Реальность такова: в пыли карьера, при шуме дробилок, никто не подходит каждые 40 часов работы строго по регламенту. Подшипник работает «на сухую», перегревается, и через три месяца вы меняете весь вибродвигатель. А это десятки тысяч рублей и недели ожидания поставки.
Мой совет жесткий, но спасет ваш бюджет: требуйте наличие централизованной системы автоматической смазки в базовой комплектации. Если завод говорит, что это «опция» за дополнительные деньги — разворачивайтесь и уходите. В 2026 году это должно быть стандартом, как ABS в автомобиле. Нет автосмазки? Нет надежности.
Рынок 2026: кто реально производит, а кто просто клеит шильдики
Ситуация с поставщиками стала запутанной до предела. Раньше было понятно: есть бренды с историей, есть китайцы. Сейчас граница стерлась. Российский завод может закупать короб в Китае, вибродвигатели в Турции, пружины в Беларуси, а собирать все это в Воронеже. И продавать как «Отечественное производство с полной гарантией».
Это не всегда плохо. Сборка позволяет контролировать качество сварных швов и балансировку. Но есть и обратная сторона. Когда ломается уникальная деталь (например, специфический вал или корпус подшипника), российский сборщик разводит руками: «Ждите контейнер из Азии 45 дней». А китайский завод-владелец бренда может вообще отказаться отправлять одну запчасть, требуя минимальной партии.
Поэтому, выбирая, где купить линейные виброгрохоты, задайте продавцу один простой вопрос: «Где хранится страховой запас критических запчастей для этой модели?» Если ответ «на складе производителя в Китае» или «под заказ», вы берете на себя огромные риски. Настоящий завод-производитель обязан иметь склад ходовых запчастей (подшипники, валы, демпферы) в радиусе доступности для ваших основных объектов.
Интересный тренд 2025–2026 годов — появление надежных игроков, которые сочетают передовые технологии с глубокой адаптацией под российские условия. Ярким примером такого подхода является ООО «Уэньань PLD Производство Горнорудного Оборудования». Эта компания, работающая на рынке с 2014 года, позиционирует себя не просто как сборщик, а как технологический партнер, ориентированный на эффективность и безопасность процессов. Их производственная база площадью 6000 м² оснащена современным оборудованием для точного изготовления узлов, а ключевой принцип работы — «качество — основа». Что особенно важно в контексте наших обсуждений: они предлагают гибкие решения, адаптируя проверенные зарубежные технологии (включая вибрационные грохоты Schenck и Conveyor Dynamics) под суровый российский климат и специфику местных месторождений. Наличие собственного ремонтного филиала и отдела НИОКР позволяет им обеспечивать ту самую глубину сервиса и наличие запчастей, которых так часто не хватает у фирм-однодневок.
Такие производители понимают, что просто привезти «железо» недостаточно. Они предлагают комплексное сопровождение: от технического аудита и проектирования до пусконаладки и обучения персонала. Для рынка 2026 года это именно тот формат сотрудничества, который снижает риски простоя. Когда вы имеете дело с компанией, которая специализируется исключительно на вибрационных технологиях и оборудовании для обогащения, имея в портфеле опыт работы с гигантами вроде Shaanxi Coal и Inner Mongolia Huineng Group, вы получаете уверенность в том, что оборудование спроектировано с тройным запасом прочности, а не «на глаз».
Ценовой диапазон и экономика владения
Давайте поговорим о деньгах. Цены на виброгрохоты в 2026 году скачут вместе с курсом рубля и стоимостью металлопроката. Но ориентироваться нужно не на цену покупки, а на стоимость тонны просеянного материала.
На текущий момент рынок можно разделить на три сегмента:
- Бюджетный сегмент (до 2.5 млн руб.): Обычно это легкие однодекные машины шириной до 1.5 метров. Часто собираются из остатков металла. Подходят для небольших частных карьеров с низкой интенсивностью работы. Риск поломки высокий, срок службы 3–5 лет при аккуратной эксплуатации.
- Средний сегмент (3.5 – 6 млн руб.): Двухдекные линейные грохоты шириной 1.8–2.4 метра. Здесь уже можно говорить о нормальном качестве стали, наличии вибродвигателей с регулируемой частотой вращения и нормальной сервисной поддержке. Самый популярный выбор для региональных застройщиков.
- Премиум/Тяжелый класс (от 7 млн руб. и выше): Широкогабаритные машины (до 3 метров и более) для крупных ГОКов. Оснащены системами мониторинга вибрации, автоматической натяжки сеток и усиленными рамами. Покупка такого оборудования — это инвестиция на 10+ лет.
Обратите внимание: цены указаны ориентировочные для оборудования без НДС и доставки. В 2026 году логистика сверхгабаритных грузов съедает до 15–20% бюджета. Учитывайте это сразу. Иногда выгоднее купить дороже у местного завода или у партнера с развитой сервисной сетью (как в случае с упомянутыми выше специализированными производителями), чем дешевле у дальневосточного соседа, если учесть плечо доставки и риск простоя.
| Параметр сравнения | «Гаражная» сборка / Бюджет | Серийный завод с адаптацией технологий | Импортные аналоги (остатки/параллельный импорт) |
|---|---|---|---|
| Качество металла корпуса | Низкое, возможны трещины в сварных швах | Сталь 09Г2С или аналоги, контроль ОТК на каждом этапе | Высокое, но риск коррозии из-за других сплавов |
| Доступность запчастей | Критически низкая (ждешь месяцами) | Высокая (собственный склад и сервисные центры) | Средняя/Низкая (зависит от логистики) |
| Адаптация к климату РФ | Отсутствует | Полная (морозостойкая краска, специальные смазки, утепление) | Частичная (требует доработки) |
| Гарантия | Формальная (6 месяцев) | Реальная (12–24 месяца с техподдержкой) | Сложная процедура признания случая гарантийным |
| Цена владения (3 года) | Высокая из-за ремонтов | Оптимальная | Высокая из-за стоимости запчастей и простоев |
Технические нюансы: на что смотреть в паспорте устройства
Когда вы получите коммерческое предложение, не верьте первой странице с красивыми цифрами производительности. Откройте раздел технических характеристик и найдите следующие пункты. Если их нет — это красный флаг.
Угол наклона сита. Для линейных грохотов это критический параметр. Обычно он варьируется от 0 до 25 градусов. Но фиксированный угол — это прошлый век. В 2026 году хорошие заводы предлагают возможность быстрой регулировки угла наклона без использования кранов и сложных манипуляций. Почему это важно? Потому что влажность материала меняется. Зимой сырье влажнее, ему нужен больший угол для прохождения. Летом, для сухой породы, угол можно уменьшить для лучшего качества отсева. Если конструкция жесткая — вы потеряете эффективность в межсезонье.
Тип сит и способ натяжения. Полиуретан или сталь? Споры не утихают. Для абразивных пород (гранит, кварц) полиуретан живет дольше, но стоит дорого. Для известняка сталь рентабельнее. Но ключевой момент — система натяжения. Болтовое крепление? Это долго и неудобно. Ищите модели с клиновой системой натяжения или пневматической подтяжкой. Замена сита должна занимать не 4 часа бригадой слесарей, а 40 минут двумя рабочими. Время простоя грохота — это прямые убытки.
Амплитуда колебаний. Она должна быть регулируемой. Заводы часто ставят вибродвигатели с фиксированным моментом дисбаланса. Это ошибка. В начале смены, когда бункер полон, нужна одна амплитуда. В конце, когда идет досев мелких фракций — другая. Возможность регулировки эксцентриковых грузов на вибродвигателях «на месте» (без снятия кожухов и долгой возни) — признак качественного инженерного подхода.
Проблема фундамента и динамических нагрузок
Никогда, слышите, никогда не устанавливайте современный мощный линейный грохот на старый фундамент от советской машины без проверки. Динамические нагрузки изменились. Частоты работы новых вибродвигателей могут совпасть с собственной частотой колебаний вашего старого бетонного основания. Это приведет к тому, что грохот начнет «прыгать», разбивая анкера и разрушая бетон за считанные недели.
Перед покупкой обязательно запросите у завода карту динамических нагрузок на опоры. Покажите ее своим строителям. Возможно, придется делать новый виброизолирующий фундамент с использованием специальных пружинных опор или резинометаллических элементов. Экономия на фундаменте в 2026 году — это самый быстрый способ угробить дорогое оборудование.
Логистика и монтаж: подводные камни при покупке у завода
Купить — это полдела. Привезти и запустить — вот где начинается ад. Линейные виброгрохоты — это негабарит. Ширина коробки часто превышает 2.5 метра, что требует спецразрешений для перевозки по дорогам общего пользования. Заводы часто включают доставку в цену «до ворот», но не берут на себя получение разрешений.
Убедитесь, что в договоре прописано: кто занимается оформлением спецразрешений? Кто предоставляет сопровождение? В некоторых регионах (например, в период распутицы или снегопадов) пропуск могут просто не дать. И машина встанет на трассе, пока вы платите за простой трала.
Монтаж. Крупные заводы сейчас предлагают шеф-монтаж. Не отказывайтесь. Пусть их специалист приедет, посмотрит на выставленные уровни, проверит затяжку болтов вибродвигателей и проведет пробный пуск. Если через месяц у вас открутится гайка на креплении двигателя и вал заклинит, акт приемки с подписью специалиста завода станет вашим главным аргументом в споре о гарантии. Без этого акта вы останетесь один на один с проблемой.
Экология и шум: новые требования Росприроднадзора
В 2026 году контроль за экологией на промышленных объектах ужесточился. Виброгрохот — источник не только пыли, но и серьезного шума. Старые открытые модели могут не пройти проверку по уровню звукового давления, особенно если карьер находится недалеко от населенных пунктов.
При заказе оборудования сразу уточняйте возможность установки шумопоглощающих кожухов. Да, они удорожают конструкцию и усложняют доступ для обслуживания. Но штраф за превышение уровня шума может быть многократно выше стоимости этих кожухов. Кроме того, современные кожуха делают съемными и модульными, чтобы не мешать замене сит. Ищите компромиссные решения, а не глухие металлические ящики, внутри которых двигатель сгорит от перегрева.
Итоговый чек-лист: как не ошибиться при заказе в 2026 году
Резюмируя все вышесказанное, вот алгоритм действий для главного инженера или собственника бизнеса, который решил обновить парк техники:
- Аудит задач. Четко определите материал (влажность, абразивность, размер куска) и требуемую производительность. Не берите «с запасом» по мощности, если нет уверенности в питании. Перегрузка недогруженного грохота так же вредна, как и работа на пределе.
- Выбор производителя. Отдавайте предпочтение заводам с собственным конструкторским бюро, реальной производственной базой и складом запчастей. Избегайте фирм-однодневок, которые просто перепродадут вам китайский контейнер. Обратите внимание на компании, предлагающие адаптацию мировых технологий под местные условия.
- Проверка конструкции. Требуйте чертежи рамы, информацию о марке стали, наличие системы автосмазки и регулировки угла наклона. Лично осмотрите образец или действующий объект, если возможно.
- Договор. Внимательно читайте разделы о гарантии, сроках поставки запчастей и ответственности за пусконаладочные работы. Фиксируйте штрафы за срыв сроков поставки.
- Фундамент и логистика. Заранее подготовьте площадку и решите вопросы с перевозкой негабарита. Не надейтесь на «авось».
Рынок линейных виброгрохотов в 2026 году — это поле битвы между качеством и желанием срезать углы. Побеждает тот, кто видит дальше ценника. Тот, кто понимает, что надежный грохот — это сердце сортировочного цеха. Если оно остановится, весь организм предприятия встанет. Поэтому не гонитесь за самой низкой ценой. Ищите партнера, который разделит с вами риски и обеспечит бесперебойную работу вашей линии в любых условиях — от жары Краснодарского края до морозов Колымы.
И помните: лучшая инвестиция — это не само железо, а уверенность в том, что завтра утром, нажав кнопку «Пуск», вы услышите ровный гул работающей машины, а не тишину поломки.
Купить линейные виброгрохоты в 2026 году у завода — значит сделать ставку на долгосрочную перспективу. Но только если этот завод действительно соответствует званию производителя, а не сборочного цеха сомнительного происхождения. Выбирайте с умом, проверяйте каждый болт и не верьте красивым буклетам слепо. Ваша прибыль зависит от каждой просеянной тонны.
Источники информации и данные, использованные для анализа рыночной ситуации и технических параметров (2025-2026):